
چرا قطعات فایبرگلاس خودرو و کامیون ترک میخورند؟ ۷ علت مهم و روش پیشگیری
ترک خوردن یک قطعه فایبرگلاس همیشه به معنی بیکیفیت بودن آن نیست؛ همانطور که سالم بودن ظاهر یک قطعه نیز الزاماً تضمینکننده کیفیت ساخت آن نیست.
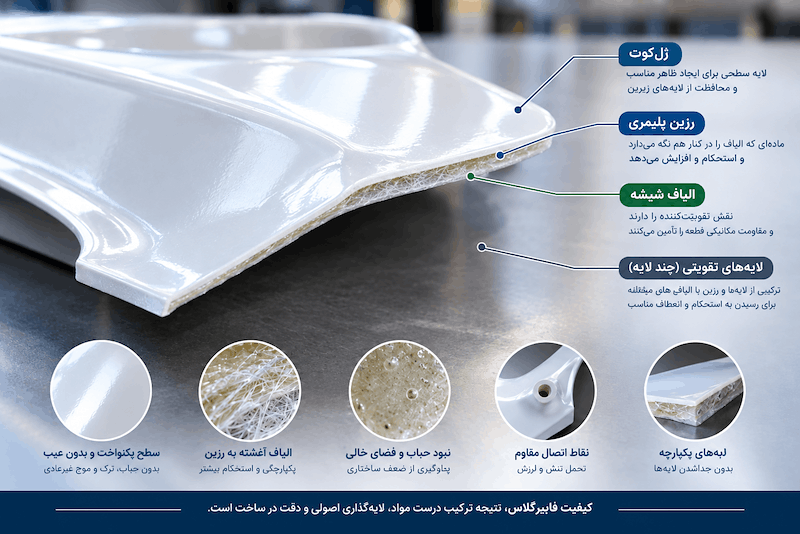
فایبرگلاس یا GFRP یک ماده کامپوزیتی است که عملکرد آن به مجموعهای از عوامل وابسته است: نوع رزین، مقدار و آرایش الیاف شیشه، کیفیت لایهگذاری، میزان هوای محبوس، شرایط پخت، طراحی قطعه، نحوه نصب و شرایطی که قطعه در طول عمر خود تجربه میکند.
در قطعات خودرو و بهخصوص کامیون، موضوع مهمتر میشود؛ زیرا قطعه دائماً در معرض لرزش، پیچش کابین، ضربههای جاده، تغییرات دما، نور خورشید و تنش اطراف پیچها و اتصالات قرار دارد.
بنابراین اگر یک فلاپ، زیراتاقی، بادگیر، قاب، سپر یا قطعه بدنه فایبرگلاس بعد از مدتی ترک بخورد، بهتر است قبل از تعمیر، علت اصلی ترک مشخص شود.
ترمیم کردن سطح بدون برطرف کردن علت اصلی ممکن است فقط ظاهر مشکل را برای مدت کوتاهی مخفی کند.
اول مشخص کنیم: هر ترک فایبرگلاس یکسان نیست
قبل از بررسی علتها باید بین چند نوع آسیب تفاوت قائل شویم.
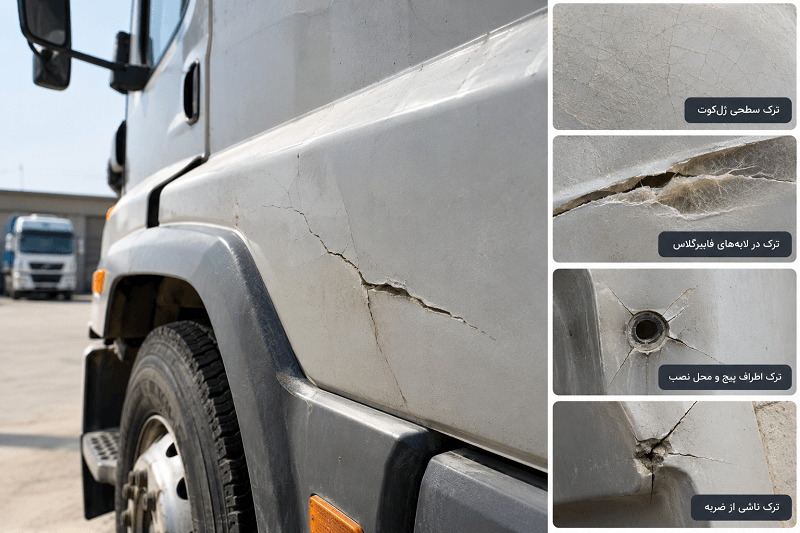
گاهی ترک فقط در لایه سطحی یا ژلکوت ایجاد شده و ساختار اصلی قطعه هنوز سالم است. این ترکها معمولاً به شکل خطوط بسیار نازک یا شبکهای روی سطح دیده میشوند.
در حالت دیگر ترک از ژلکوت عبور کرده و وارد لایههای فایبرگلاس شده است.
نوع جدیتر زمانی است که الیاف یا لایههای اصلی لمینیت آسیب دیده یا از یکدیگر جدا شده باشند. در این حالت دیگر با یک ایراد صرفاً ظاهری روبهرو نیستیم و قطعه نیاز به تعمیر سازهای دارد.
راهنمای فنی WEST SYSTEM نیز میان ترک سطحی ژلکوت، ترکی که وارد اولین لایههای تقویتکننده شده و ترک عمیقی که به بافت اصلی لمینیت رسیده تفاوت قائل میشود.
بنابراین اولین سؤال هنگام مشاهده ترک این نیست که «با چه مادهای آن را پر کنیم؟»، بلکه باید پرسید:
ترک تا چه عمقی پیش رفته و چرا ایجاد شده است؟
علل ترک خوردن فایبرگلاس
علت اول: حباب و فضای خالی میان رزین و الیاف
یکی از مهمترین عیوبی که میتواند از مرحله تولید وارد قطعه شود، وجود حفره یا Void است.
هنگام لایهگذاری فایبرگلاس، رزین باید الیاف را بهدرستی خیس کند و هوای میان لایهها تا حد امکان خارج شود. اگر هوا در بخشهایی از لمینیت باقی بماند، ناحیهای ضعیفتر ایجاد میشود. این نقاط میتوانند مانند محل تمرکز تنش عمل کنند؛ یعنی وقتی قطعه تحت بار قرار میگیرد، تنش در اطراف آنها بیشتر میشود و احتمال شروع آسیب افزایش پیدا میکند.
مطالعات مختلف روی GFRP نشان دادهاند که حفرهها میتوانند رفتار آسیب و خواص مکانیکی کامپوزیت را تغییر دهند و افزایش Void معمولاً با کاهش برخی خواص مکانیکی همراه است. در تحقیقات مرتبط با ساخت کامپوزیت نیز به این موضوع اشاره شده که حفرههای زیاد یا بزرگ میتوانند محل شروع جدایش و آسیب باشند.
در کارگاه چگونه دیده میشود؟
ممکن است پشت قطعه بخشهایی دیده شود که الیاف کاملاً سفید و خشک باقی ماندهاند یا حبابهای مشخصی میان رزین و الیاف وجود دارد.
گاهی نیز حفره داخل قطعه است و از بیرون دیده نمیشود. به همین دلیل هواگیری مناسب هنگام لایهگذاری، غلتکزنی صحیح و خیس شدن کامل الیاف از مراحل مهم ساخت قطعات فایبرگلاس هستند.
علت دوم: نسبت نامناسب رزین و الیاف
گاهی تصور میشود هرچه رزین بیشتری در قطعه استفاده شود، قطعه محکمتر خواهد بود. این برداشت همیشه صحیح نیست.
فایبرگلاس یک کامپوزیت است؛ یعنی رزین و الیاف باید با یکدیگر کار کنند. الیاف شیشه نقش اصلی در تقویت ساختار دارند و رزین ضمن نگه داشتن آنها، نیرو را میان الیاف منتقل میکند. اگر در بخشی از قطعه رزین بسیار زیاد و الیاف تقویتکننده کم باشد، یک ناحیه Resin-rich یا غنی از رزین ایجاد میشود. چنین بخشی الزاماً مقاومت مناسبی در برابر تمام انواع بارگذاری ندارد.
در طرف مقابل، الیاف خشک و بدون رزین کافی نیز مشکلساز هستند، زیرا اتصال مناسب میان الیاف و ماتریس ایجاد نشده است. بنابراین کیفیت قطعه از «تعادل مناسب ساختار» میآید، نه صرفاً از زیاد کردن وزن یا ضخامت.
این همان دلیلی است که در مقاله تشخیص کیفیت قطعات فایبرگلاس تأکید کردیم قطعه سنگینتر لزوماً قطعه باکیفیتتری نیست.
علت سوم: پخت نامناسب و تنش پسماند داخل قطعه
یکی از علتهای کمتر دیدهشده اما بسیار مهم ترک، از همان زمان تولید داخل قطعه شکل میگیرد.
رزینهای ترموست هنگام پخت دچار واکنش شیمیایی و تغییر حجم میشوند. علاوه بر آن، رزین و الیاف شیشه ضریب انبساط حرارتی یکسانی ندارند. در نتیجه هنگام پخت و سپس سرد شدن قطعه، ممکن است تنشهایی در ساختار باقی بمانند که به آنها تنش پسماند یا Residual Stress گفته میشود.
تحقیقات مربوط به ساخت کامپوزیتهای پلیمری نشان دادهاند که جمعشدگی ناشی از پخت، اختلاف انبساط حرارتی و تعامل قطعه با قالب میتوانند تنش پسماند و حتی تغییر شکل در قطعه ایجاد کنند. مطالعات جدیدتر نیز نشان میدهند تنشهای ایجادشده در فرایند پخت میتوانند در شروع میکروترکها و کاهش عملکرد مکانیکی کامپوزیت نقش داشته باشند.
نتیجه عملی چیست؟
نسبت صحیح رزین و هاردنر یا کاتالیست، دمای مناسب محیط، زمان کافی برای پخت و خارج نکردن زودهنگام قطعه از قالب اهمیت زیادی دارند. قطعهای که از بیرون خشک به نظر میرسد الزاماً به معنی تکمیل شدن تمام فرایند پخت نیست.
کنترل فرایند ساخت به همان اندازه کیفیت مواد اولیه اهمیت دارد.
علت چهارم: تمرکز تنش اطراف پیچها و محل نصب
در قطعات فایبرگلاس خودرو، یکی از متداولترین محلهای شروع ترک اطراف سوراخ پیچها، پایهها و نقاط نصب است.
دلیل آن از دید مهندسی قابل توضیح است.
وقتی در یک صفحه یا قطعه سوراخ ایجاد میشود، مسیر انتقال نیرو تغییر میکند و تنش در اطراف سوراخ یکنواخت نخواهد بود.
مطالعات آزمایشگاهی روی صفحات GFRP نشان دادهاند که سوراخها و اتصالات پیچی میتوانند باعث تمرکز تنش و کاهش ظرفیت مکانیکی شوند و رفتار قطعه به جهت الیاف، ابعاد سوراخ، ضخامت و شرایط اتصال وابسته است.
مطالعات مربوط به سوراخکاری GFRP نیز نشان دادهاند که عملیات نامناسب میتواند در اطراف سوراخ باعث آسیب الیاف یا Delamination شود و همین ناحیه بعدها به محل شروع ترک خستگی تبدیل شود.
چند اشتباه عملی رایج
اگر سوراخ پیچ بیش از حد نزدیک لبه باشد، پیچ بیش از اندازه سفت شود، سوراخکاری باعث لبپریدگی یا جدایش لایهها شود یا قطعه هنگام نصب با زور در محل خود قرار گیرد، تنش موضعی افزایش پیدا میکند.
تصور کنید سوراخ قطعه چند میلیمتر با محل اصلی پیچ فاصله دارد.
اگر نصاب با فشار قطعه را خم کند تا پیچ بسته شود، قطعه از همان لحظه نصب تحت یک تنش دائمی قرار میگیرد.
حالا کافی است لرزش کامیون نیز هزاران بار به این تنش اضافه شود.
به همین دلیل دقت قالبگیری و دقت نصب هر دو در عمر قطعه نقش دارند.
علت پنجم: لرزش و خستگی؛ دشمن آرام قطعات کامیون
یک ضربه شدید میتواند قطعه را همان لحظه بشکند.
اما نوع دیگری از شکست وجود دارد که آرامتر اتفاق میافتد: خستگی یا Fatigue.
در خستگی، ممکن است هر بار نیروی واردشده به تنهایی برای شکستن قطعه کافی نباشد، اما اعمال هزاران یا میلیونها چرخه بارگذاری باعث آغاز و رشد تدریجی آسیب شود.
این موضوع در کامیون اهمیت زیادی دارد.
حرکت در جاده، لرزش موتور، پیچش کابین، دستانداز، حرکت گلگیرها و سایر قطعات بدنه به این معنی است که بعضی قطعات دائماً تحت بارهای کوچک و تکراری قرار دارند.
مطالعات خستگی GFRP نشان میدهند تمرکز تنش میتواند عمر خستگی کامپوزیت را کاهش دهد.
بنابراین ممکن است یک قطعه ماهها بدون مشکل کار کند و سپس ترک کوچکی اطراف یک پیچ ظاهر شود.
این اتفاق الزاماً ناگهانی نیست؛ ممکن است آسیب در طول هزاران سیکل بارگذاری بهتدریج رشد کرده باشد.
نشانه عملی
اگر ترک دائماً از یک محل مشخص، بهخصوص اطراف پایه یا پیچ، دوباره برمیگردد، فقط پر کردن ترک کافی نیست.
باید بررسی شود آیا آن ناحیه بیش از اندازه خم میشود، پایه لق است، قطعه تحت پیشتنش نصب شده یا نقطه اتصال نیاز به تقویت دارد.
WEST SYSTEM نیز در راهنمای تعمیر فایبرگلاس اشاره میکند ترکهایی که بهمرور ظاهر شده و گسترش پیدا میکنند اغلب ناشی از Flexing هستند و یک تعمیر ماندگار ممکن است علاوه بر اصلاح سطح، به تقویت ساختار و کاهش خمش نیاز داشته باشد.
علت ششم: ضربه یا خمش بیش از حد قطعه
این علت شاید واضح به نظر برسد، اما نوع آسیب همیشه واضح نیست.
برخورد سنگ، تصادف جزئی، فشار هنگام تعمیر خودرو یا حتی خم کردن بیش از حد یک قطعه هنگام نصب میتواند باعث ایجاد میکروترک در ماتریس شود.
ممکن است در ابتدا هیچ شکست واضحی دیده نشود.
بعد از مدتی و در اثر لرزش، همان آسیب اولیه رشد کرده و به یک ترک قابل مشاهده تبدیل شود.
ترکهای ستارهای سطح نیز میتوانند با ضربه یا خمش شدید مرتبط باشند. راهنمای فنی Interlux، Star Crazing را از نشانههایی میداند که میتواند در ژلکوت شکننده و در اثر خمش شدید یا ضربه ایجاد شود.
این نکته برای تشخیص علت بسیار مهم است:
اگر دقیقاً در محل برخورد قبلی ترک ایجاد شده باشد، احتمال وجود آسیب عمیقتر از چیزی که روی سطح دیده میشود وجود دارد.
علت هفتم: آفتاب، گرما، سرما و رطوبت
قطعات بدنه کامیون برخلاف بسیاری از محصولات صنعتی تقریباً تمام عمر خود را در فضای باز میگذرانند.
تابش UV، باران، رطوبت، گرمای تابستان و سرمای زمستان در طول سال بارها تکرار میشوند.
رزین یک ماده پلیمری است و پلیمرها میتوانند در اثر قرارگیری طولانیمدت در محیط پیر شوند.
مرورهای علمی جدید درباره FRP نشان میدهند UV میتواند واکنشهای Photo-oxidation را در ماتریس پلیمری ایجاد کند و در طول زمان باعث تغییر ساختار، تردشدگی سطح، ایجاد میکروترک و آسیب فصل مشترک الیاف و رزین شود.
رطوبت نیز میتواند وارد ماتریس یا فصل مشترک الیاف و رزین شود و در شرایط خاص به کاهش چسبندگی و رشد آسیب کمک کند.
در یک مطالعه روی GFRP اپوکسی، نمونههایی که برای مدت طولانی در شرایط رطوبتی قرار گرفته بودند، نشانههایی از Debonding و ترک در فصل مشترک الیاف و ماتریس نشان دادند و اشباع رطوبتی نیز عمر خستگی را کاهش داد.
یک مطالعه آزمایشگاهی دیگر پس از ۲۰۰۰ ساعت تابش شتابیافته UV روی نمونههای GFRP، افزایش عیوب سطحی و کاهش قابل توجه استحکام خمشی را گزارش کرد. اعداد چنین آزمایشهایی نباید مستقیماً به عمر واقعی قطعات خودرو تعمیم داده شوند، زیرا نوع رزین، پوشش، شدت UV و فرایند ساخت متفاوت است؛ اما مکانیزم تخریب محیطی را بهخوبی نشان میدهد.
به همین دلیل پوشش سطح مناسب، رنگ، ژلکوت صحیح و نگهداری مناسب فقط جنبه زیبایی ندارند و میتوانند بخشی از سیستم محافظت قطعه باشند.
چرا ترک قطعه فایبرگلاس معمولاً از کنار پیچ شروع میشود؟
کنار سوراخ پیچ نقطهای است که چند عامل ممکن است همزمان وجود داشته باشند:
سوراخ باعث قطع پیوستگی ساختار شده است، فشار پیچ وجود دارد، لرزش به قطعه منتقل میشود و اگر سوراخ یا نصب دقیق نباشد، قطعه تحت تنش اضافه قرار میگیرد.
به همین دلیل مشاهده ترک اطراف پیچ الزاماً به این معنی نیست که «فایبرگلاس ضعیف بوده است».
باید طراحی، فاصله سوراخ از لبه، تقویت آن ناحیه، کیفیت سوراخکاری، مقدار سفت کردن پیچ و تطابق قطعه با محل نصب هم بررسی شوند.
آیا ترک سطحی خطرناک است؟
بستگی دارد. اگر ترک فقط در ژلکوت باشد، بیشتر ممکن است یک مشکل سطحی محسوب شود. اما اگر ترک وارد لایههای فایبرگلاس شده باشد، وضعیت متفاوت است.
یک روش ساده برای بررسی اولیه این است که پشت همان ناحیه نیز دیده شود. اگر در پشت قطعه شکستگی الیاف، سفیدی غیرطبیعی، جدا شدن لایهها یا حرکت غیرعادی هنگام فشار مشاهده شود، آسیب ممکن است فقط سطحی نباشد. در قطعاتی که نقش سازهای یا ایمنی مهمی دارند، تشخیص باید توسط فرد متخصص انجام شود.
چرا بعضی ترکها بعد از تعمیر دوباره باز میشوند؟
یکی از مهمترین نکات عملی همین است.
فرض کنید ترک به دلیل خمش مداوم یک قسمت ایجاد شده باشد.
تعمیرکار ترک را سنباده میزند، بتونه یا رزین میزند و سطح را رنگ میکند.
ظاهر قطعه دوباره کاملاً سالم میشود.
اما چه اتفاقی برای علت اصلی افتاده است؟
هیچ.
آن قسمت هنوز خم میشود.
بنابراین احتمال دارد ترک دوباره در همان محل یا کنار محل تعمیر ظاهر شود. به همین دلیل تعمیر اصولی فایبرگلاس باید دو مرحله داشته باشد:
ترمیم آسیب + حذف یا کاهش علت ایجاد آسیب.
راهنماهای حرفهای تعمیر فایبرگلاس نیز همین اصل را دنبال میکنند و برای ترکهایی که وارد لمینیت شدهاند، ترمیم سازهای و در صورت نیاز تقویت محل را قبل از ترمیم ظاهری توصیه میکنند.
چه زمانی قطعه را تعمیر کنیم و چه زمانی تعویض کنیم؟
پاسخ به محل و میزان آسیب بستگی دارد. یک ترک سطحی کوچک معمولاً قابل تعمیر است.
حتی بسیاری از آسیبهای عمیقتر فایبرگلاس را نیز میتوان با لایهگذاری صحیح و بازسازی ساختار تعمیر کرد.
اما اگر قطعه در چند نقطه شکسته، شدیداً تغییر شکل داده، بخش بزرگی از لایهها جدا شده یا نقاط اصلی اتصال آن آسیب جدی دیده باشند، باید هزینه و اطمینان تعمیر با تعویض قطعه مقایسه شود.
در قطعات مرتبط با ایمنی، تصمیم تعمیر یا تعویض باید محافظهکارانهتر گرفته شود.
آیا سوراخ کردن انتهای ترک جلوی پیشرفت آن را میگیرد؟
در برخی فرایندهای تعمیر مواد و قطعات پلیمری از Stop-hole یا Relief Drilling استفاده میشود؛ یعنی سوراخ کوچکی در انتهای ترک ایجاد میشود تا نوک تیز ترک و تمرکز تنش آن حذف شود.
برای مثال، دستورالعمل تعمیر برخی قطعات خودرویی 3M از سوراخ Relief در انتهای پارگی برای کاهش تنش و جلوگیری از ادامه ترک استفاده میکند.
اما این کار بهتنهایی تعمیر کامل فایبرگلاس محسوب نمیشود.
اگر لایههای تقویتکننده شکسته باشند، ساختار باید با روش مناسب بازسازی شود.
نوع رزین، نوع الیاف، سطح آسیب و شکل قطعه نیز روی روش تعمیر تأثیر دارند.
چگونه احتمال ترک خوردن قطعات فایبرگلاس را کاهش دهیم؟
از دید تولیدکننده، کنترل کیفیت باید از مرحله آمادهسازی قالب شروع شود و تا پخت کامل ادامه پیدا کند.
الیاف باید بهخوبی به رزین آغشته شوند، هوای میان لایهها تا حد امکان خارج شود، نسبت مواد مطابق سیستم رزینی مورد استفاده باشد و مناطق حساس مانند نقاط اتصال متناسب با تنش مورد انتظار طراحی شوند.
قطعه نیز نباید قبل از رسیدن به شرایط مناسب پخت تحت بار یا تغییر شکل قرار گیرد.
از دید نصاب، مهمترین موضوع این است که قطعه بدون اعمال فشار غیرطبیعی در جای خود قرار بگیرد.
اگر برای رساندن یک سوراخ به پیچ مجبور هستیم قطعه را بهشدت خم کنیم، بهتر است ابتدا علت عدم تطابق بررسی شود.
پیچها نیز نباید به شکلی سفت شوند که لمینیت در اطراف آنها خرد یا له شود.
از دید مصرفکننده، بررسی دورهای اتصالات، جلوگیری از باقی ماندن قطعات لق و رسیدگی به ترکهای کوچک قبل از گسترش آنها میتواند از آسیب بزرگتر جلوگیری کند.
یک قانون ساده برای عیبیابی ترک فایبرگلاس
محل ترک معمولاً سرنخ علت ترک است.
ترک اطراف پیچ ما را به سمت تمرکز تنش، نصب و لرزش هدایت میکند.
ترک شبکهای سطحی بیشتر ما را به بررسی ژلکوت، پیرشدگی سطح یا خمش هدایت میکند.
ترک در محل برخورد ما را به سمت آسیب ضربهای هدایت میکند.
ترکی که چند بار بعد از تعمیر برمیگردد نشان میدهد باید علت اصلی تنش یا حرکت قطعه بررسی شود.
و حباب، خشکی الیاف یا جدایش لایهها میتواند ما را به سمت فرایند تولید هدایت کند.
این روش عیبیابی بسیار مفیدتر از آن است که تمام ترکها را صرفاً با عنوان «فایبرگلاس ضعیف» توصیف کنیم.
جمعبندی
ترک خوردن قطعات فایبرگلاس خودرو و کامیون میتواند دلایل متعددی داشته باشد و در بسیاری از موارد چند عامل بهصورت همزمان عمل میکنند.
حفرههای داخلی و لایهگذاری نامناسب میتوانند نقطه ضعف اولیه ایجاد کنند.
فرایند پخت ممکن است تنش پسماند باقی بگذارد.
سوراخها و پیچها تمرکز تنش ایجاد میکنند.
لرزش مداوم خودرو باعث خستگی میشود.
ضربه و خمش میتوانند میکروترک ایجاد کنند و تابش خورشید، دما و رطوبت نیز در طول زمان روی ماتریس پلیمری و فصل مشترک الیاف و رزین اثر میگذارند.
به همین دلیل یک قطعه فایبرگلاس بادوام فقط نتیجه استفاده از «مواد خوب» نیست.
مواد اولیه مناسب + طراحی درست + لایهگذاری صحیح + پخت کنترلشده + قالب دقیق + نصب اصولی + نگهداری مناسب در کنار یکدیگر عمر قطعه را تعیین میکنند.
و مهمتر از همه، هنگام تعمیر یک ترک نباید فقط خود ترک را ببینیم.
اگر علت ایجاد آن برطرف نشود، حتی یک تعمیر ظاهری بسیار تمیز نیز ممکن است دوباره ترک بخورد.
سوالات متداول
مهمترین علت ترک خوردن فایبرگلاس چیست؟
یک علت واحد وجود ندارد. عیوب ساخت، حباب هوا، خمش، ضربه، تمرکز تنش اطراف پیچها، خستگی ناشی از لرزش و پیرشدگی محیطی همگی میتوانند باعث شروع یا رشد ترک شوند.
آیا ترک مویی فایبرگلاس خطرناک است؟
اگر ترک فقط محدود به ژلکوت باشد معمولاً با ترک سازهای تفاوت دارد. با این حال باید عمق و علت آن بررسی شود، بهخصوص اگر ترک در حال گسترش باشد.
چرا فایبرگلاس کنار پیچ ترک میخورد؟
سوراخ پیچ باعث تغییر مسیر انتقال نیرو و تمرکز تنش میشود. سفت کردن بیش از حد پیچ، سوراخکاری نامناسب، لرزش و نصب تحت فشار میتوانند شرایط را بدتر کنند.
چرا ترک فایبرگلاس بعد از تعمیر دوباره باز میشود؟
اغلب به این دلیل که فقط خود ترک ترمیم شده اما علت اصلی مانند خمش، لرزش، اتصال نامناسب یا ضعف موضعی برطرف نشده است.
آیا آفتاب باعث ترک فایبرگلاس میشود؟
قرارگیری طولانیمدت در UV میتواند ماتریس پلیمری و سطح کامپوزیت را پیر کند و در کنار سایر عوامل به ایجاد میکروترک و کاهش خواص کمک کند. نوع رزین و پوشش محافظ نقش مهمی در مقاومت محیطی دارند.
آیا فایبرگلاس ترکخورده قابل تعمیر است؟
بسیاری از ترکها و شکستگیهای فایبرگلاس قابل تعمیر هستند، اما روش تعمیر به عمق، محل و وسعت آسیب بستگی دارد. آسیب سازهای به بازسازی لایههای تقویتکننده نیاز دارد و صرفاً پر کردن سطح کافی نیست.
دیدگاهها
0 دیدگاه